21 Aug 2026
MDF-Platte: Wichtige Leistungsfaktoren für moderne Holzwerkstoffplatten
Lern mehr >


Der Betrieb einer modernen Spanplattenproduktionsanlage erfordert eine präzise Koordination zwischen Rohstoffaufbereitung, Partikelverarbeitung, Trocknung, Mischung, Mattenbildung, Heißpressen und Endbearbeitung. Jede Produktionsstufe wirkt sich direkt auf die Plattendichte, die Dickenkonsistenz, die innere Bindungsstärke, die Oberflächenqualität und die gesamten Herstellungskosten aus. Selbst kleine Schwankungen im Feuchtigkeitsgehalt der Holzpartikel oder in der Harzverteilung können zu erheblichen Qualitätsschwankungen zwischen den Produktionschargen führen. Da die Nachfrage nach Holzwerkstoffprodukten mit höherer Leistung und geringerer Umweltbelastung steigt, müssen Hersteller sowohl die Produktionseffizienz als auch die Materialausnutzung optimieren, ohne die Produktzuverlässigkeit zu beeinträchtigen.
Die Verbesserung der Anlageneffizienz ist daher nicht nur eine Frage der Erhöhung der Produktionsgeschwindigkeit. Es erfordert die Kontrolle des gesamten Herstellungsprozesses, die Reduzierung von Materialverlusten, die Optimierung des Energieverbrauchs und die Aufrechterhaltung stabiler Produkteigenschaften über verschiedene Plattenspezifikationen hinweg.
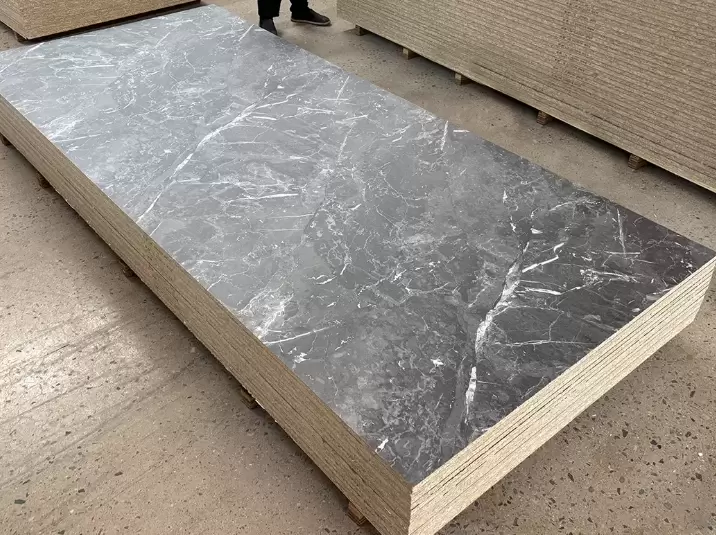
Die Rohstoffaufbereitung ist einer der einflussreichsten Schritte bei der Spanplattenherstellung. Holzspäne, Sägemehl, Späne und andere lignozellulosehaltige Materialien müssen vor dem Mischprozess zu Partikeln mit geeigneten Abmessungen und Feuchtigkeitseigenschaften verarbeitet werden.
Die Partikelgeometrie beeinflusst die Mattenbildung, die Klebeleistung und die Eigenschaften der fertigen Platte. Feine Partikel eignen sich im Allgemeinen besser für Oberflächenschichten, da sie zu einer glatteren Oberfläche beitragen, während gröbere Partikel üblicherweise in der Kernschicht verwendet werden, um für strukturelle Unterstützung zu sorgen. Eine inkonsistente Partikelgrößenverteilung kann zu ungleichmäßigen Dichteprofilen und instabiler mechanischer Leistung führen.
Ebenso wichtig ist die Feuchtigkeitskontrolle. Zu viel Feuchtigkeit erhöht den Energieaufwand beim Trocknen und kann beim Heißpressen zu dampfbedingten Mängeln führen. Unzureichende Feuchtigkeit hingegen kann die Harzverteilung und die Partikelbindung beeinträchtigen. Industrietrockner müssen daher einen Feuchtigkeitsgehalt aufrechterhalten, der dem ausgewählten Harzsystem und den Pressbedingungen entspricht.
Eine praktische Produktionsstrategie besteht darin, separate Kontrollparameter für Oberflächen- und Kernpartikel festzulegen, anstatt während des gesamten Prozesses identische Vorbereitungsstandards anzuwenden. Dies verbessert die Materialausnutzung und sorgt für mehr Flexibilität bei der Herstellung von Platten mit unterschiedlichen Dicken- und Dichtespezifikationen.
Der Harzauftrag hat direkten Einfluss auf die Verbundfestigkeit und Dimensionsstabilität von Spanplatten. Beim Mischen muss der Klebstoff gleichmäßig auf den Partikeloberflächen verteilt werden. Eine ungleichmäßige Anwendung kann zu schwachen Klebestellen, übermäßigem Harzverbrauch oder inkonsistenten mechanischen Eigenschaften führen.
Bei der traditionellen Spanplattenproduktion werden je nach Produktanforderungen und Umgebungsbedingungen üblicherweise Harnstoff-Formaldehyd- (UF), Melamin-Harnstoff-Formaldehyd- (MUF) oder Phenol-Formaldehyd-Harzsysteme (PF) verwendet. Die Auswahl des Klebstoffs beeinflusst Aushärtungsverhalten, Feuchtigkeitsbeständigkeit, Emissionen und Pressparameter.
Für Hersteller, die formaldehydfreie Produkte entwickeln, bieten alternative Klebstofftechnologien einen weiteren Weg zur Verbesserung der Umweltleistung. Die Shandong Xingang Group hat den biomimetischen Klebstoff Xingang entwickelt, der als formaldehydfreie, benzolfreie und schadstofffreie Klebetechnologie positioniert ist. Der Einsatz in Holzwerkstoffen zeigt das Potenzial alternativer Klebesysteme in der umweltorientierten Plattenherstellung. Die tatsächlichen Produktionseinstellungen müssen entsprechend der Klebstoffformulierung, den Partikeleigenschaften und der validierten Klebeleistung festgelegt werden.
Die Mattenbildung ist ein weiterer wichtiger Vorgang. Oberflächen- und Kernschichten müssen gleichmäßig verteilt werden, um das angestrebte Plattendichteprofil zu erreichen. Ungleichmäßiges Mattengewicht kann zu Dickenabweichungen, lokalen Schwachstellen und erhöhten Schleifverlusten führen. Automatisiertes Wiegen, Formsteuerung und Online-Überwachung tragen dazu bei, die Gleichmäßigkeit aufrechtzuerhalten, bevor die Matte in die Heißpresse gelangt.
Das Heißpressen ist einer der energieintensivsten Vorgänge in einer Spanplattenfabrik. In dieser Phase verfestigen Hitze und Druck die Partikelmatte und aktivieren gleichzeitig das Klebesystem.
Der Pressplan muss die Plattendicke, die Zieldichte, die Aushärtungseigenschaften des Klebstoffs, die anfängliche Mattenfeuchtigkeit und die Wärmeübertragung durch die Plattenstruktur berücksichtigen. Eine zu lange Presszeit verringert die Produktionskapazität und erhöht den Energieverbrauch. Eine unzureichende Aushärtung kann zu einer geringen inneren Bindungsfestigkeit führen, während eine ungeeignete Druckverteilung zu Dichteschwankungen oder Instabilität der Dicke führen kann.
Beispielsweise erfordert die Herstellung von 18-mm-Strukturspanplatten eine andere Pressstrategie als die Herstellung dünner Dekorplatten. Bei dickeren Platten dauert es im Allgemeinen länger, bis die Wärme in den Kern eindringt und der Klebstoff vollständig aushärtet. Folglich ist die Optimierung des Druckzeitplans für jede Produktspezifikation effektiver als die Verwendung einer festen Produktionseinstellung.
Kontinuierliche Pressen bieten Vorteile in Bezug auf Produktionsflexibilität und Ausgabekonsistenz, während mehrstufige Chargenpressen für bestimmte Produktionskapazitäten und Produktkonfigurationen geeignet sein können. Die geeignete Ausrüstung hängt von den jährlichen Produktionszielen, den Plattenabmessungen, dem Produktmix und den verfügbaren Investitionen ab.
Trocknung und Heißpressen verursachen in vielen Spanplattenanlagen einen erheblichen Energieverbrauch. Eine Verbesserung der thermischen Effizienz kann daher zu erheblichen Betriebskosteneinsparungen führen.
Wärmerückgewinnungssysteme können nutzbare Energie aus Abgasen oder anderen Prozessströmen gewinnen. Durch die Optimierung des Trocknerluftstroms, die Kontrolle der Partikelfeuchtigkeit vor dem Trocknen und die Aufrechterhaltung der Wärmeisolierung kann auch unnötiger Kraftstoffverbrauch reduziert werden. Darüber hinaus sollten Staubsammelsysteme so konzipiert sein, dass sie feine Holzpartikel verwalten und gleichzeitig einen sicheren und stabilen Anlagenbetrieb unterstützen.
Ein weiterer wichtiger Effizienzfaktor ist die Materialrückgewinnung. Geeignete Produktionsrückstände, Schleifstaub und recycelte Holzmaterialien können wiederverwendet werden, sofern Produktspezifikationen und Kontaminationskontrollen dies zulassen. Allerdings muss recyceltes Material ordnungsgemäß sortiert und verarbeitet werden, um zu verhindern, dass Verunreinigungen das Aussehen, die Haftung oder die mechanischen Eigenschaften der Platte beeinträchtigen.
Eine zuverlässige Spanplattenfabrik sollte die Qualität während der gesamten Produktion überwachen und sich nicht ausschließlich auf die Endproduktkontrolle verlassen. Wichtige Parameter sind der Feuchtigkeitsgehalt der Partikel, die Harzauftragsmenge, das Mattengewicht, die Presstemperatur, die Plattendicke, die Dichte, die innere Bindungsfestigkeit, die Biegefestigkeit und der Oberflächenzustand.
Mithilfe der Online-Dickenmessung und Dichteprofilanalyse können Abweichungen erkannt werden, bevor sie zu großen Mengen fehlerhafter Platten führen. Labortests bleiben für die Überprüfung der mechanischen Eigenschaften und Formaldehydemissionen gemäß den geltenden Produktnormen unerlässlich.
Durch die digitale Prozessüberwachung können Hersteller außerdem die Produktionsbedingungen mit der Leistung der fertigen Leiterplatte in Beziehung setzen. Durch die Aufzeichnung von Betriebsparametern und Inspektionsergebnissen für jede Produktionscharge können Fabriken wiederkehrende Fehler erkennen und die Prozessstabilität verbessern.
Die Umweltverträglichkeit wird bei der Herstellung von Holzwerkstoffen immer wichtiger. Hersteller müssen sich nicht nur mit dem Energieverbrauch bei der Produktion befassen, sondern auch mit Klebstoffemissionen, der Rohstoffnutzung und den Umwelteigenschaften der fertigen Platten.
Shandong Xingang Group Co., Ltd. konzentriert sich auf umweltorientierte Holzwerkstoffe und innovative Verbindungstechnologien. Sein biomimetischer Xingang-Klebstoff ist auf die Positionierung ohne Formaldehyd, Benzol und schädliche Substanzen ausgelegt und wurde in großem Maßstab in biomimetischen Dekorplatten, Platten mit ultradünner Dichte und biomimetischem Schiffssperrholz von Xingang eingesetzt.
Dieser Ansatz spiegelt eine breitere Entwicklungsrichtung für die Spanplattenindustrie wider: Verbesserung der Produktleistung bei gleichzeitiger Verringerung der Abhängigkeit von herkömmlichen chemischen Bindungssystemen. Für Hersteller erfordert die Einführung alternativer Klebstoffe eine sorgfältige Validierung der Klebefestigkeit, Feuchtigkeitsbeständigkeit, Produktionskompatibilität und langfristigen Produktstabilität.
Die Verbesserung einer Spanplatten-Produktionsanlage erfordert einen integrierten Ansatz zur Rohstoffvorbereitung, Feuchtigkeitskontrolle, Harzmischung, Mattenbildung, Heißpressung, Energiemanagement und Qualitätsprüfung. Die Produktionseffizienz hängt von der Steuerung der Wechselwirkungen zwischen diesen Prozessen ab und nicht davon, einzelne Maschinen isoliert zu optimieren.
Da sich die Holzwerkstoffindustrie hin zu leistungsfähigeren und nachhaltigeren Materialien bewegt, werden innovative Klebetechnologien und intelligente Prozesssteuerung immer wichtiger. Die Kombination stabiler Herstellungsprozesse mit umweltorientierten Verbindungslösungen bietet eine praktische Grundlage für die Herstellung zuverlässiger Spanplatten und unterstützt gleichzeitig die langfristige Entwicklung umweltfreundlicher Baumaterialien.