07 Aug 2026
Warum Möbelplatten aus dunkler Eiche das bevorzugte Material für die Herstellung hochwertiger Möbel sind
Lern mehr >


Birkensperrholz ist ein beliebtes Material für die CNC-Möbelproduktion, Schrankkomponenten, Regale, Ausstellungssysteme, Innenausstattung und präzisionsgeschnittene Platten. Seine kreuzweise laminierte Furnierstruktur bietet nützliche mechanische Eigenschaften, während seine natürliche Oberfläche und die freiliegenden Schichtkanten Designflexibilität bieten. Um konsistente CNC-Bearbeitungsergebnisse zu erzielen, ist jedoch mehr als die Auswahl einer geeigneten Plattendicke erforderlich. Furnierqualität, innere Bindung, Maßtoleranz, Feuchtigkeitsgehalt und Schnittparameter beeinflussen alle das endgültige Bauteil.
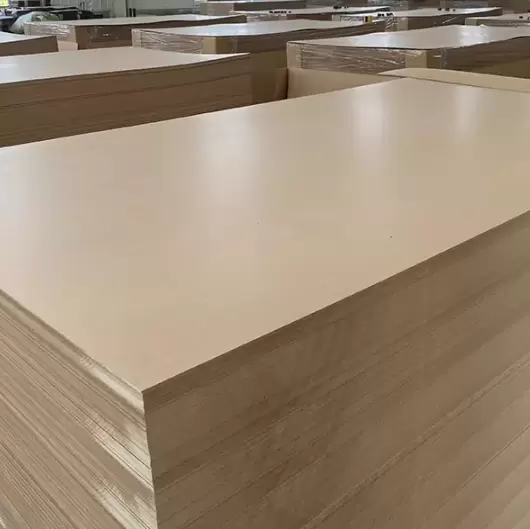
Für Hersteller, die große Plattenmengen verarbeiten, können kleine Schwankungen im Rohmaterial zu erheblichen Produktionsproblemen führen. Eine inkonsistente Dicke kann sich auf Werkzeugeinstellungen und Bauteilabmessungen auswirken. Interne Hohlräume können zu Fehlern entlang der gefrästen Kanten führen. Eine schlechte Bindung kann beim Schneiden zum Ablösen des Furniers führen, während übermäßige Feuchtigkeitsschwankungen nach der Bearbeitung zu Maßänderungen führen können. Die Auswahl von Birkensperrholz aufgrund seiner Bearbeitungseigenschaften trägt dazu bei, die Ausbeute zu verbessern und nachträgliche Nacharbeiten zu reduzieren.
Birkensperrholz besteht aus mehreren miteinander verbundenen Schichten Birkenfurnier, typischerweise mit benachbarten Faserrichtungen, die im rechten Winkel angeordnet sind. Diese Struktur sorgt für ein ausgewogenes Verhältnis von Steifigkeit und Festigkeit in verschiedene Richtungen, wodurch sich das Material für flache Möbelkomponenten und Formteile eignet.
Im Vergleich zu vielen Massivholzmaterialien bietet Birkensperrholz im Allgemeinen vorhersehbarere Plattenabmessungen und weniger Richtungsbewegungen. Dies ist in der CNC-Produktion von Vorteil, wo Komponenten nach programmierten Abmessungen geschnitten und mit relativ engen Toleranzen zusammengebaut werden.
Sein geschichteter Rand kann auch als optisches Gestaltungselement genutzt werden. Bei zeitgenössischen Möbeln, Regalen, Verkaufsdisplays und architektonischen Innenräumen werden freiliegende Sperrholzkanten manchmal beibehalten, anstatt mit Kantenstreifen abgedeckt zu werden. Daher sind die Furnierkonsistenz und die innere Konstruktion besonders wichtig, da durch die Bearbeitung die Qualität jeder Schicht sichtbar wird.
Die Dicke ist eine der wichtigsten Spezifikationen für CNC-bearbeitetes Birkensperrholz. Zu den gängigen Dicken von Möbelplatten gehören 9 mm, 12 mm, 15 mm, 18 mm und 21 mm, wobei der verfügbare Bereich vom Hersteller und der Produktspezifikation abhängt.
Die richtige Dicke hängt von den Bauteilabmessungen, den Belastungsbedingungen, dem Stützabstand, dem Hardware-Design und den Bearbeitungsanforderungen ab. Eine 18-mm-Platte kann für viele Schrankseiten und Regale geeignet sein, während dünnere Platten für Schubladenböden, Rückwände und leichte Innenkomponenten verwendet werden können. Hierbei handelt es sich eher um allgemeine Anwendungsbeispiele als um universelle Designregeln. Die tatsächliche Eignung muss durch Struktur- und Montagebewertung bestätigt werden.
Dickentoleranzen sind wichtig, da CNC-Programme häufig auf der Grundlage von Materialnennabmessungen entwickelt werden. Wenn die tatsächliche Dicke zwischen den Blechen erheblich variiert, können Nuttiefen, Taschenabmessungen, Kantenbehandlungen und die Installation der Hardware inkonsistent werden. Bei Bauteilen, die präzise Verbindungen erfordern, können bereits relativ kleine Abweichungen die Montagequalität beeinträchtigen.
Eine zuverlässige Spezifikation sollte die Nenndicke, die akzeptable Toleranz, die Messmethode und die Probenahmehäufigkeit festlegen. Messungen sollten an mehreren Punkten jedes Paneels vorgenommen werden, da Dickenschwankungen über die gesamte Oberfläche hinweg auftreten können. Die Kalibrierung von Messgeräten und konsistente Prüfverfahren tragen dazu bei, sicherzustellen, dass das eingehende Material den Produktionsanforderungen entspricht.
Die innere Struktur von Birkensperrholz wirkt sich direkt auf die CNC-Schneideleistung aus. Gut verbundene Furnierschichten tragen dazu bei, dass die Platte beim Fräsen, Bohren und Kantenbearbeiten intakt bleibt. Im Gegensatz dazu kann eine schwache Bindung zu lokalen Ablösungen, rauen Kanten und sichtbaren Defekten führen.
Ein weiteres Problem sind interne Hohlräume. Wenn ein CNC-Fräser durch einen Bereich schneidet, der eine Lücke zwischen den Furnierschichten enthält, kann es an der Kante zu Hohlräumen oder losen Furnierabschnitten kommen. Diese Mängel können die Kantenbearbeitung erschweren und sind bei Möbeln mit freiliegenden Sperrholzkanten möglicherweise nicht akzeptabel.
Daher sollte die Qualität eines Furniers nicht nur anhand der sichtbaren Oberfläche, sondern auch anhand der Konsistenz des Kerns beurteilt werden. Zu den relevanten Faktoren gehören Furnierdicke, Überlappungskontrolle, Spaltverteilung, Kernausrichtung und Klebstoffabdeckung. Bei der CNC-Produktion in großen Stückzahlen kann eine konsistente Kernstruktur wertvoller sein als ein optisch ansprechendes Deckfurnier allein.
Das Klebstoffsystem bestimmt, wie effektiv Furnierschichten während der Herstellung und im Service miteinander verbunden bleiben. Die Klebeleistung wird durch die Klebstoffformulierung, die Ausbreitungsgeschwindigkeit, den Feuchtigkeitsgehalt des Furniers, die Montagezeit, die Presstemperatur, den Druck und die Aushärtungsbedingungen beeinflusst.
Ein unzureichender Klebstoffauftrag kann zu einer schwachen Bindung führen, während ungeeignete Pressbedingungen zu einer unvollständigen Aushärtung oder anderen Qualitätsmängeln führen können. Auch ein übermäßiger oder ungleichmäßiger Klebstoffauftrag kann sich auf die Plattenqualität und die Verarbeitungseigenschaften auswirken.
Bei CNC-Anwendungen sollte die Klebefestigkeit für die vorgesehene Plattenverwendung und die entsprechende Produktnorm geeignet sein. Die Prüfung der internen Bindung oder der Bindungsqualität kann dabei helfen, die Integrität der Plattenstruktur zu bewerten. Abhängig von der Anwendung und den Marktanforderungen können zusätzliche Tests auf Feuchtigkeitsbeständigkeit oder Emissionen erforderlich sein.
Shandong Xingang Group Co., Ltd. hat im Rahmen seines Fokus auf umweltorientierte Holzwerkstoffe den biomimetischen Klebstoff Xingang entwickelt. Nach Angaben des Unternehmens ist der Klebstoff ohne Formaldehyd, Benzol oder andere schädliche Substanzen konzipiert und wurde in Produkten wie biomimetischen Dekorplatten, Platten mit ultradünner Dichte und biomimetischem Schiffssperrholz eingesetzt. Wenn Hersteller diese Technologie für Birkensperrholz in Betracht ziehen, sollten sie die genaue Plattenformulierung, die Klebeleistung und die anwendbaren Testergebnisse für das gelieferte Produkt überprüfen.
Selbst hochwertiges Birkensperrholz kann bei ungeeigneten Schnittparametern zu schlechten Bearbeitungsergebnissen führen. Werkzeuggeometrie, Schnittgeschwindigkeit, Vorschubgeschwindigkeit, Spindeldrehzahl, Schnitttiefe und Werkzeugzustand beeinflussen alle die Kantenqualität und die Werkzeugstandzeit.
Für die Bearbeitung von Sperrholz wird üblicherweise ein scharfer Hartmetallfräser verwendet. Bei der Werkzeugauswahl sollten die Plattendicke, die Furnierstruktur, die Schnittrichtung und die erforderliche Kantenbearbeitung berücksichtigt werden. Bohrer im Kompressionsstil können dort nützlich sein, wo sowohl die Qualität der oberen als auch der unteren Oberfläche erhalten bleiben muss, während andere Werkzeuggeometrien möglicherweise besser für bestimmte Schneidvorgänge geeignet sind.
Vorschub und Spindeldrehzahl sollten gemeinsam angepasst werden. Übermäßiger Vorschub kann zu Rissen, Vibrationen oder rauen Kanten führen, während eine ungeeignete Spindeldrehzahl die Wärmeentwicklung erhöhen und den Werkzeugverschleiß beschleunigen kann. Eine verschlissene Schneidkante kann zum Absplittern des Furniers und zu inkonsistenten Abmessungen führen, auch wenn das CNC-Programm unverändert bleibt.
Anstatt sich auf generische Parameterempfehlungen zu verlassen, sollten Produktionseinstellungen anhand der tatsächlichen Panel-, Werkzeug- und Maschinenkonfiguration validiert werden. Ein kurzer Testlauf kann geeignete Einstellungen ermitteln, bevor eine vollständige Produktionscharge beginnt.
Birkensperrholz ist ein Produkt auf Holzbasis, daher reagiert sein Feuchtigkeitsgehalt auf die Umgebung. Unterschiede zwischen der Plattenfeuchtigkeit und den Werkstattbedingungen können zu Dimensionsänderungen, Verformungen oder inkonsistenten Bearbeitungsergebnissen führen.
Die Platten sollten auf einer ebenen, ausreichend gestützten Oberfläche in einem trockenen und belüfteten Bereich gelagert werden. Direkter Kontakt mit Böden, stehendes Wasser und plötzliche Feuchtigkeitsschwankungen sollten vermieden werden. Wenn Platten vom Lager in eine kontrollierte Produktionsumgebung überführt werden, kann eine ausreichende Akklimatisierung dazu beitragen, Maßabweichungen zu reduzieren.
Der Feuchtigkeitsgehalt sollte überprüft werden, wenn die Anwendung eine strengere Maßkontrolle erfordert oder wenn Platten in Umgebungen mit erheblichen Feuchtigkeitsschwankungen verwendet werden. Konsistente Lagerungspraktiken sind besonders wichtig für großvolumige CNC-Operationen, da bereits geringfügige Materialbewegungen die Passung mehrerer Komponenten beeinträchtigen können.
Eine Spezifikation für ein CNC-fähiges Panel sollte mehr als nur das Aussehen abdecken. Die Eingangsprüfung kann Plattenabmessungen, Dickentoleranz, Rechtwinkligkeit, Ebenheit, Oberflächenfehler, Kantenzustand und Feuchtigkeitsgehalt umfassen. Bei kritischen Anwendungen sollten auch die Haftfestigkeit und andere mechanische Eigenschaften anhand vereinbarter Anforderungen überprüft werden.
Ein praktischer Qualifizierungsprozess sollte eine Probebearbeitung umfassen. Repräsentative Platten können mit dem vorgesehenen CNC-Programm geschnitten und auf Maßhaltigkeit, Kantenqualität, Furniertrennung, Bohrleistung und Montagepassung bewertet werden. Wenn das Endprodukt freiliegende Kanten aufweist, sollten diese Kanten unter den gleichen Licht- und Endbearbeitungsbedingungen geprüft werden, die für die Produktionsfreigabe verwendet wurden.
Dieser Ansatz hilft, materialbezogene Probleme zu erkennen, bevor sie sich auf eine ganze Charge auswirken. Es schafft außerdem eine klarere Basis für die Kommunikation zwischen dem Plattenlieferanten und dem Möbelhersteller.
Eine konsistente CNC-Produktion hängt von einer stabilen Rohstoffqualität und klaren technischen Spezifikationen ab. Birkensperrholz sollte nach Dickengenauigkeit, Kernintegrität, Klebeleistung, Bearbeitungsverhalten, Feuchtigkeitsstabilität und Umweltanforderungen bewertet werden.
Shandong Xingang Group Co., Ltd. engagiert sich für die Entwicklung umweltfreundlicher Holzwerkstoffe und arbeitet mit globalen Partnern zusammen, um gesündere und nachhaltigere Innenräume zu unterstützen. Durch die Kombination von Materialinnovation und anwendungsbasierter Bewertung können Hersteller Plattenlösungen identifizieren, die besser zu ihren Bearbeitungsprozessen und den Anforderungen an das Endprodukt passen.
Letztendlich ergibt sich der Wert von Birkensperrholz in der CNC-Fertigung aus der vorhersehbaren Leistung über den gesamten Produktionszyklus. Einheitliche Panels tragen dazu bei, Werkzeugeinstellungen, Bearbeitungsfehler, Montageprobleme und Materialverschwendung zu reduzieren. Die Definition messbarer Qualitätsanforderungen und die Validierung von Panels durch tatsächliche Bearbeitungsversuche bilden eine praktische Grundlage für eine langfristige Lieferzuverlässigkeit.