07 Aug 2026
Möbelplatten aus dunkler Eiche im Vergleich zu herkömmlichen Holzplatten: Welches Material bietet langfristig einen besseren Wert?
Lern mehr >


Biegbare MDF-Platten sind zu einem wichtigen Material für die moderne Möbelherstellung geworden, insbesondere dort, wo gebogene Oberflächen, abgerundete Schrankprofile und nahtlose Innendetails erforderlich sind. Im Vergleich zu herkömmlichem MDF ist flexibles MDF so konzipiert, dass es sich kontrolliert biegen lässt, sodass Hersteller komplexe Formen erstellen können, ohne sich vollständig auf teure Massivholzbearbeitung oder komplizierte segmentierte Baugruppen verlassen zu müssen.
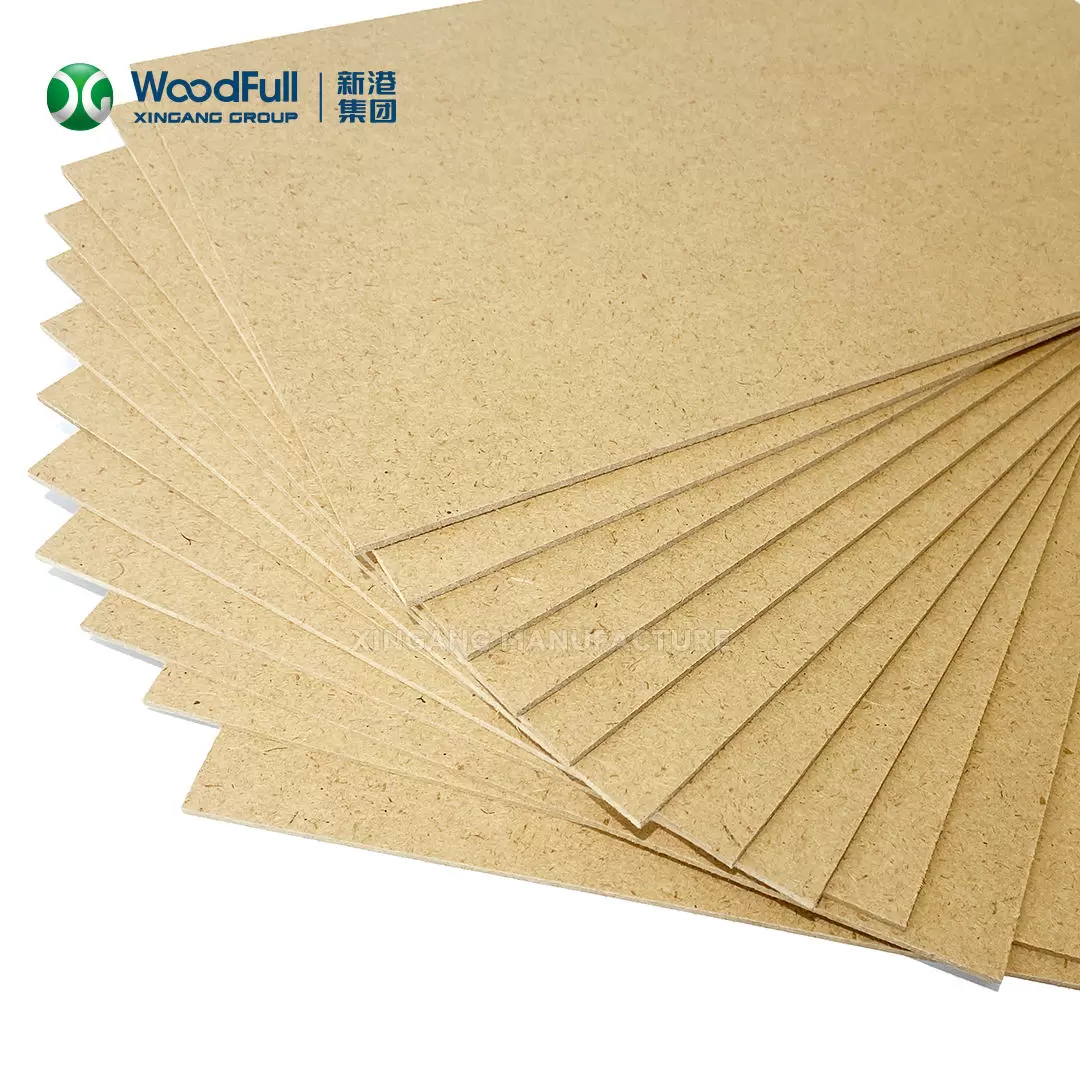
Eine erfolgreiche Herstellung gebogener Möbel hängt jedoch davon ab, dass die Dicke und der Biegeradius der Platte an das beabsichtigte Design angepasst werden. Eine ungeeignete Spezifikation kann zu Oberflächenrissen, Rückfederung, ungleichmäßiger Krümmung oder Verbindungsproblemen beim Laminieren führen. Um wiederholbare Fertigungsergebnisse zu erzielen, ist es wichtig, den Zusammenhang zwischen Dicke, Flexibilität, Umformmethoden und struktureller Verstärkung zu verstehen.
Die Plattendicke hat direkten Einfluss auf die Biegefestigkeit. Eine dünnere, biegbare MDF-Platte erfordert im Allgemeinen weniger Kraft, um sich um eine gekrümmte Oberfläche zu formen, während eine dickere Platte eine größere strukturelle Steifigkeit bietet, aber schwieriger zu biegen ist.
Beispielsweise eignet sich eine 3 mm starke flexible MDF-Platte möglicherweise für dekorative Anwendungen mit engen Radien, während 6 mm oder 9 mm dicke Platten möglicherweise besser für größere Kurven oder Projekte mit moderaten Formungsanforderungen geeignet sind. Hierbei handelt es sich eher um indikative Produktkategorien als um universelle Biegespezifikationen. Die tatsächliche Leistung muss anhand der technischen Daten des Herstellers überprüft werden.
Im Möbelbau sollte der Auswahlprozess bereits bei der Geometrie des fertigen Bauteils beginnen. Eine schmale, geschwungene Schrankseitenwand erfordert möglicherweise eine andere Dicke als eine Rezeptionsfront mit großem Radius. Auch die gewählte Oberflächenveredelung muss auf die Platte abgestimmt sein, da Furnier, Lack und Dekorlaminat das endgültige Biegeverhalten beeinflussen können.
Für dickere fertige Komponenten können Hersteller mehrere Schichten dünnes, flexibles MDF laminieren. Beispielsweise können zwei 3-mm-Platten über einer gebogenen Form verklebt werden, um eine nominale 6-mm-Struktur zu erzeugen. Diese Methode bietet eine bessere Kontrolle über die endgültige Form und kann die Notwendigkeit reduzieren, ein einzelnes dickes Brett zu biegen.
Der minimale Biegeradius beschreibt die engste Krümmung, die ein Paneel ohne unzumutbare Schäden erreichen kann. Es hängt eng mit der Plattendicke und der Materialflexibilität zusammen.
Eine vereinfachte mechanische Beziehung zeigt, dass die Biegespannung mit zunehmender Plattendicke und abnehmendem Biegeradius zunimmt. Dies erklärt, warum eine dünne flexible Platte einer engeren Kurve folgen kann als eine dickere starre Platte.
Allerdings handelt es sich bei MDF nicht um eine homogene Kunststoffplatte, sondern um einen Faserverbundwerkstoff. Die tatsächliche Biegeleistung wird durch die Faserorientierung, die innere Bindung, das Dichteprofil, den Feuchtigkeitsgehalt und die Klebeeigenschaften beeinflusst. Folglich kann eine theoretische Biegeberechnung physikalische Umformversuche nicht ersetzen.
Bei einer gebogenen Schrankfront mit einem Radius von 300 mm sollte das ausgewählte Paneel vor der Produktion auf einer passenden Form getestet werden. Für einen engeren Radius von 100 mm kann eine dünnere Platte oder ein mehrschichtiger Formungsansatz erforderlich sein. Der akzeptable Radius sollte immer durch Herstellerspezifikationen und Probenvalidierung ermittelt werden.
Wichtig ist auch die Unterscheidung zwischen Innenradius und Außenradius des fertigen Bauteils. Auf den Zeichnungen sollte die Bezugsfläche klar erkennbar sein, um Unterschiede zwischen Materiallieferant und Möbelhersteller zu vermeiden.
Biegbares MDF ist üblicherweise in verschiedenen Biegerichtungen erhältlich. Flexible Längsplatten biegen sich entlang ihrer Länge, während sich flexible Querplatten über ihre Breite biegen.
Diese Unterscheidung betrifft das Plattenlayout, die Schnittpläne, die Materialverwendung und die Installation. Wenn die Biegerichtung nicht mit der erforderlichen Krümmung übereinstimmt, kann es sein, dass sich die Platte nicht verformt oder örtlich Spannungen entwickelt.
Beispielsweise erfordert ein gebogenes Wandpaneel, das sich horizontal um einen Raum erstreckt, möglicherweise eine andere flexible Ausrichtung als eine vertikale dekorative Säule. Vor dem Schneiden sollte die korrekte Ausrichtung überprüft werden, da das Biegeverhalten einer Platte durch Drehen grundlegend verändert werden kann.
Bei Projekten mit mehreren gebogenen Bauteilen sollte der Lieferant die Schnittabmessungen, die Biegerichtung und die Anforderungen an die fertige Form erhalten. Dadurch kann die Materialspezifikation an den tatsächlichen Fertigungsablauf angepasst werden.
Es gibt zwei gängige Ansätze zur Herstellung gebogener MDF-Strukturen: das Biegen einer einzelnen flexiblen Platte oder das Zusammenlaminieren mehrerer dünner Platten über einer Form.
Das einschichtige Biegen eignet sich für Anwendungen, bei denen der erforderliche Radius innerhalb der getesteten Leistungsfähigkeit des Panels liegt. Es kann den Materialverbrauch reduzieren und die Produktion vereinfachen, insbesondere bei Dekorhäuten und gewölbten Möbeloberflächen.
Die mehrschichtige Laminierung bietet eine größere Flexibilität bei der Erzielung dickerer fertiger Strukturen. Mehrere dünne Platten werden mit einem geeigneten Kleber beschichtet und gegen eine gebogene Form gedrückt, bis das Klebesystem die erforderliche Festigkeit erreicht.
Der Prozess erfordert eine sorgfältige Kontrolle des Klebstoffauftrags, der Formgeometrie, des Pressdrucks und der Aushärtungsbedingungen. Eine ungleichmäßige Klebstoffverteilung kann zu Hohlräumen oder einer schwachen Bindung führen, während unzureichender Druck dazu führen kann, dass die Schichten der Form nicht genau folgen.
Das fertige Bauteil sollte nach der Entformung auf Rückfederung überprüft werden. Eine Rückfederung tritt auf, wenn die gespeicherte elastische Spannung dazu führt, dass die Platte teilweise in ihre ursprüngliche Form zurückkehrt. Seine Größe hängt von den Materialeigenschaften, der Klebeleistung, der Schichtdicke und den Umformbedingungen ab.
Bei großen Produktionsläufen sind eine stabile Form und ein wiederholbarer Pressvorgang unerlässlich, um eine gleichmäßige Krümmung über die Chargen hinweg aufrechtzuerhalten.
Der Endbearbeitungsprozess muss bei der Materialauswahl berücksichtigt werden und darf nicht als letzter Schritt hinzugefügt werden. Unterschiedliche Oberflächenmaterialien haben unterschiedliche Flexibilitätsgrenzen und Bindungsanforderungen.
Holzfurnier sorgt für ein natürliches Aussehen und wird häufig in hochwertigen Möbeln verwendet. Allerdings beeinflussen Richtung und Stärke des Furniers seine Fähigkeit, gekrümmten Oberflächen zu folgen. Furnierrisse können entstehen, wenn der Biegeradius zu klein ist oder das Klebesystem keine ausreichende Flexibilität bietet.
Lackierte Oberflächen bieten mehr Freiheit in Farbe und Textur. Die MDF-Oberfläche sollte ordnungsgemäß geschliffen, versiegelt und grundiert werden, um eine ungleichmäßige Absorption zu verhindern. Besondere Aufmerksamkeit erfordern geschwungene Kanten und Übergänge, da Oberflächenfehler bei gerichteter Beleuchtung besser sichtbar werden können.
Dekorative Laminate können Abriebfestigkeit und gleichmäßige Muster bieten, ihre Flexibilität muss jedoch zur Krümmung der darunter liegenden Platte passen. Standardmäßige starre Laminate können reißen oder sich lösen, wenn sie in engen Kurven angebracht werden.
Daher sollte die komplette Baugruppe unter Verwendung der gewählten MDF-Platte, des Klebers, des Oberflächenmaterials und der Umformmethode getestet werden.
Gebogene MDF-Komponenten müssen bei Lagerung, Transport und Installation ihre Form behalten. Feuchtigkeitsänderungen können sich auf die Abmessungen und die Klebeleistung von Faserplatten auswirken, insbesondere wenn das Material hoher Luftfeuchtigkeit ausgesetzt ist.
Der Feuchtigkeitsgehalt der Platten sollte mit der Produktionsumgebung und dem Klebstoffsystem kompatibel sein. Große Unterschiede zwischen den Feuchtigkeitsbedingungen der Platte und der Umgebung können zu Dimensionsänderungen oder Oberflächenverformungen führen.
Für Küchenmöbel, gewerbliche Innenräume und andere feuchtigkeitsempfindliche Anwendungen sollten die Spezifikationen feuchtigkeitsbeständiger Platten bewertet werden. Kantenversiegelung und Schutzveredelung können die Feuchtigkeitsaufnahme weiter reduzieren, machen Standard-MDF jedoch nicht wasserfest.
Auch in geschlossenen Innenräumen spielt die Umweltleistung eine Rolle. Die Anforderungen an die Formaldehydemission sollten je nach Zielmarkt bestätigt werden. Hersteller sollten relevante Prüfberichte vorlegen und sich nicht ausschließlich auf allgemeine Umweltaussagen verlassen.
Ein zuverlässiger Lieferant biegsamer MDF-Platten sollte in der Lage sein, eine gleichmäßige Dicke, eine stabile Biegeleistung und klare Produktspezifikationen bereitzustellen. Wichtige Bewertungskriterien sind Dichte, Dickentoleranz, innere Verbundfestigkeit, Feuchtigkeitsgehalt, Oberflächenqualität und Biegeorientierung.
Bei kundenspezifischen Projekten sind Musterprüfungen besonders wertvoll. Die Probe sollte mit dem vorgesehenen Radius, Klebstoff, der Form und dem Endbearbeitungsmaterial geformt werden. Dies hilft, Probleme zu erkennen, bevor teure Formen und große Produktionsmengen eingesetzt werden.
Shandong Xingang Group Co., Ltd. konzentriert sich auf umweltorientierte Holzwerkstoffe und die Entwicklung neuer Klebetechnologien. Der bionische Klebstoff Xingang wurde mit dem Schwerpunkt auf der Eliminierung von Formaldehyd, Benzol und anderen schädlichen Substanzen entwickelt und findet Anwendung in dekorativen Platten, Platten mit ultradünner Dichte und bionischem Schiffssperrholz.
Für biegbare MDF-Anwendungen sollten die spezifische Produktkonstruktion und die technischen Eigenschaften entsprechend der beabsichtigten Verwendung überprüft werden. Materialflexibilität, interne Bindung, Dimensionsstabilität und Umwelttestergebnisse sollten Teil des Produktgenehmigungsprozesses sein.
Bei der Auswahl einer biegsamen MDF-Platte müssen die Plattendicke, der minimale Biegeradius, die Ausrichtung, die Oberflächenbeschaffenheit und die strukturellen Anforderungen aufeinander abgestimmt sein. Dünne Platten eignen sich im Allgemeinen besser für enge Kurven, während durch mehrschichtige Laminierung dickere und steifere gebogene Komponenten entstehen können.
Der zuverlässigste Ansatz besteht darin, das gesamte Material- und Formsystem vor der Massenproduktion durch physische Proben zu validieren. Durch die frühzeitige Bestätigung der Biegeleistung, Klebstoffkompatibilität, Dimensionsstabilität und Endbearbeitungsanforderungen können Hersteller Verarbeitungsfehler reduzieren und gleichmäßiger gebogene Möbelkomponenten erzielen.